在食品生产行业中,分装方案是保障产品品质与效率的重要环节。然而,企业在实际操作中往往会遇到诸如分装效率低下、包装破损率高、操作流程不规范等常见问题。这些问题不仅影响生产进度,还可能对最终产品的质量与客户满意度造成负面影响。因此,如何科学制定并优化分装方案,成为食品企业必须面对的关键课题。
分装方案的设计需要结合产品特性与生产需求进行系统分析。例如,针对液体类食品,如酱油、醋等,分装过程中需特别关注密封性与防污染措施。若分装容器选择不当,容易导致液体泄漏或微生物污染,进而影响食品安全。因此,企业应根据产品类型选择合适的分装容器与包装材料,并确保其符合国家相关食品安全标准。同时,分装设备的选择也需匹配产品特性,以提高生产效率并降低损耗。
在分装流程中,温度控制是一个容易被忽视但至关重要的环节。许多食品在分装时对温度有严格要求,如乳制品、果汁等。若在分装过程中温度波动过大,不仅可能导致产品变质,还可能影响其口感和保质期。因此,企业在实施分装方案时,应配备恒温设备,并在分装前后对环境温度进行实时监控,以确保产品在最佳条件下完成分装。
分装过程中的人员操作规范同样影响着产品的质量与安全。部分企业在分装环节缺乏统一的操作标准,导致员工在实际工作中存在操作不一致的情况。例如,部分员工在分装时未严格按照规范佩戴手套或口罩,增加了交叉污染的风险。为此,企业应建立标准化的分装操作流程,并定期对员工进行培训与考核,确保每位操作人员都能熟练掌握分装流程,从而降低人为失误带来的风险。
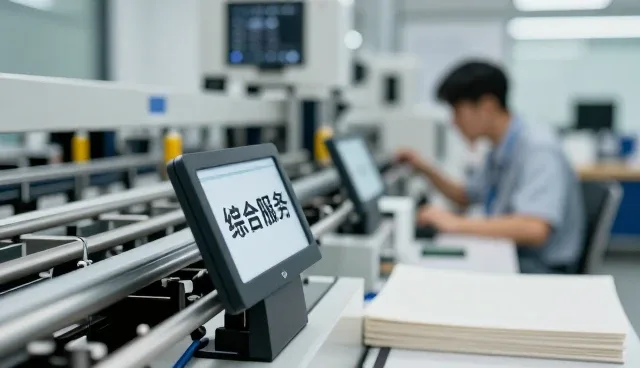
自动化分装设备的应用能够显著提升生产效率并减少人为操作带来的误差。然而,并非所有企业都具备引入自动化设备的条件。在资源有限的情况下,企业可考虑采用半自动化设备,如自动灌装机或智能分装系统。这类设备能够在一定程度上提高分装精度与效率,同时降低人工成本。此外,企业还应结合自身生产规模,合理规划设备投入,避免因设备过度集中或不足而影响整体生产节奏。
在分装方案实施过程中,质量监控体系的建立同样不可忽视。企业应设立专门的质量检测岗位,对每一批次的分装产品进行抽样检测,确保其符合食品安全标准。同时,可利用信息化手段,如条形码或二维码追踪系统,实现分装产品的全程可追溯。这不仅有助于企业在出现质量问题时快速定位原因,也能增强消费者对产品的信任感。
最后,分装方案的优化是一个持续改进的过程。随着市场需求和技术进步,企业应定期评估现有分装方案的适用性,并根据实际情况进行调整。例如,针对不同季节或市场需求变化,可优化分装包装规格或调整分装节奏。此外,企业还应加强与上下游供应链的协同,确保分装环节与其他生产环节无缝衔接,从而提升整体运营效率与市场响应能力。